真空吸盘
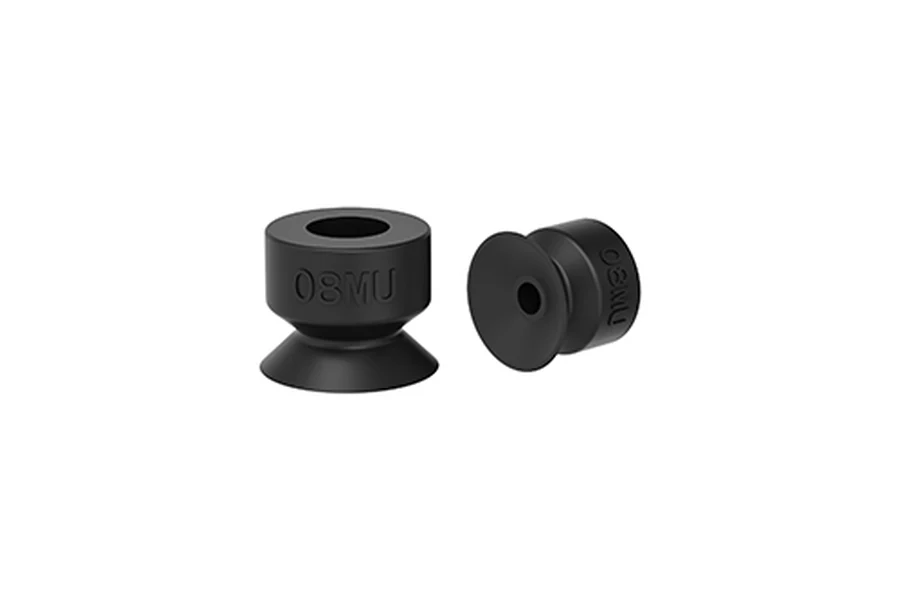
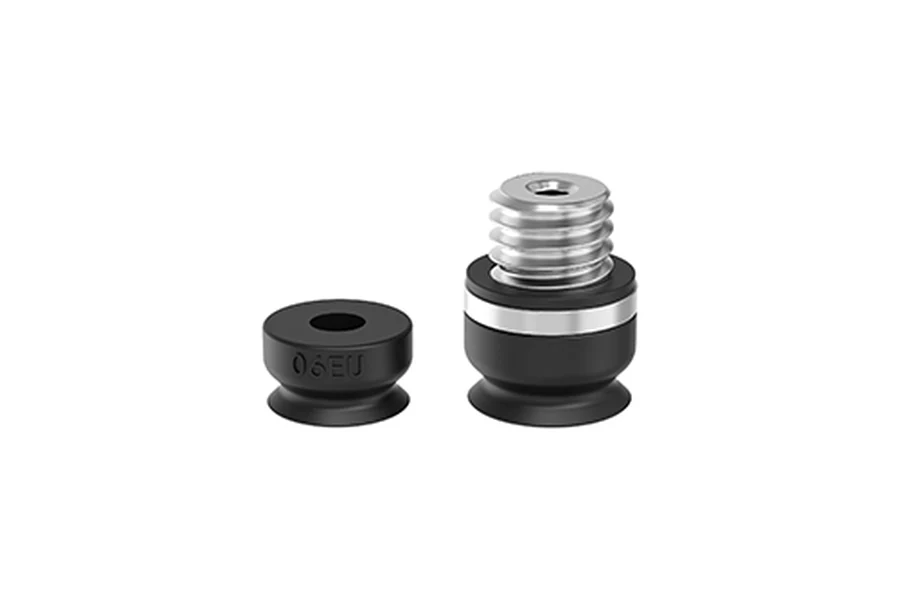
直接接触工件表面的柔性抓取元件,按材质、形状与硬度适配不同表面状态,用于玻璃、板材、电子件等工位的稳定吸附。
了解真空吸盘四类元件分别承担吸附、承载、真空供给与安装配套。把各个环节一起考虑,才能让末端与产线工况相匹配。
先梳理现场条件,再讨论具体产品。以下信息能帮助技术沟通更快进入实际工况。
提供材质、尺寸、重量与重心位置,说明是否存在多规格混线、双料或柔性变形。
说明表面粗糙度、透气性、油污及粉尘情况,以及是否允许留下接触痕迹。
明确取放姿态、移动路径、翻转动作与节拍,同时考虑加减速带来的动态负载。
说明机器人末端、龙门或专用机的接口形式、气源条件与安装空间限制。
还需要比较尺寸、重心、表面状态与运动姿态。相同重量的工件,吸附点布局和动态受力可能不同,应结合实际工况重新核对。
吸附力与有效吸附面积和真空度相关,口径越大理论承载越高;但在粗糙、曲面或漏气明显的表面上,大口径可能难以建立密封,实际表现反而下降。应以工件表面与姿态为前提选择口径。
已有成熟末端结构、仅需更换单一元件时,可从标准产品入手。涉及多工件换型、多个吸附点或新设备集成时,建议将吸具、真空源与控制接口作为整体评估。
可选择耐油材质的吸盘,并适当加大真空裕量,同时注意表面状态会随批次波动。建议携带真实样件进行试吸,确认长期稳定的密封条件后再批量使用。
这类工件需要用高流量真空源补偿持续泄漏,并采用多点、大面积的吸盘布局。吸附位置应避开接缝与孔洞,必要时选用密封性能更好的接触元件。
由工件尺寸、重量分布与刚性决定,原则是受力均匀、避免局部过载和工件变形。细长、薄壁或柔性工件通常需要更多支撑点,具体以受力核算与试吸结果为准。
布局分散、节拍快、需要就近供气的工位适合喷射式真空发生器;吸盘数量多、泄漏量大或长时间连续作业的场景,集中泵站在能耗与维护上更有优势。
真空系统失去气源后吸附力会逐渐下降,存在落料风险。涉及人员或设备安全的场景应配置单向阀、真空罐等保持措施,并按要求设置真空检测与联动保护。
这里展示产品类别与应用方向。具体规格、材质、安装接口和配套范围,需要结合工件资料与现场条件确认;必要时通过样件测试验证抓取和释放效果。
更换周期取决于材质、表面粗糙度、动作频率与环境温度,不宜按固定天数一刀切。建议建立例行检查,发现裂纹、硬化、唇边缺损或吸附表现明显下降时及时更换。
常用丁腈材质一般适用于80℃以内的连续接触;更高温度需选用耐热材质,并评估热量对抓具结构与检测元件的影响。高温工况请在沟通时说明实际温度范围。
优先提供原产品的型号标识与清晰照片,包括接口形式与安装尺寸。无法识别型号时,提供工件材质、表面情况与现有配套信息,由我们协助确认适配范围。
准备工件照片、尺寸重量与设备接口信息,开始一次具体的技术沟通。